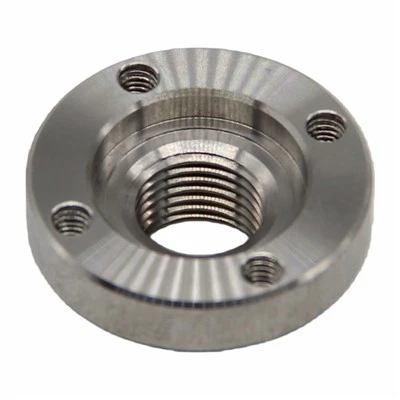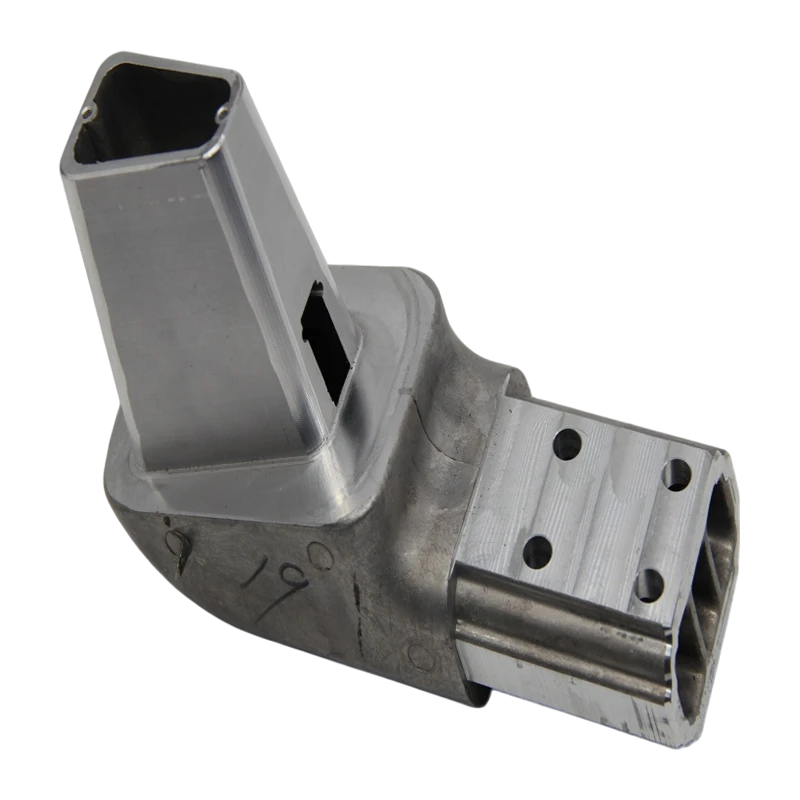
Presisjon og toleranse
Dimensjonsnøyaktighet starter med prosessdesign, ikke inspeksjon alene. Kritiske egenskaper holdes til ±0,005 mm–±0,01 mm under produksjonsforhold, med overflatefinish som når Ra 0,4–0,8 µm når spesifisert. Høy-spindler og adaptive verktøybaner begrenser avbøyning og varmeoppbygging. Under-prosessen går sonderingsfangstene tidlig; endelig CMM-verifisering bekrefter form, posisjon og profil mot tegningen. Produksjonsdata viser prosesskapasitet egnet for romfart og medisinsk arbeid. For design som krever bearbeiding av aluminium med stram toleranse, vurderer vi GD&T på tilbudsstadiet og justerer feste eller strategi før vi skjærer metall.
Materialegenskaper
Aluminiumslegeringer reagerer forskjellig på kutteren, så karaktervalget former både bearbeidbarhet og endelig ytelse.
6061-T6 er fortsatt standard for de fleste strukturelle braketter, kabinetter og inventar. Den maskinerer rent, aksepterer anodisering uten komplikasjoner, og holder materialkostnadene forutsigbare. Tilgjengelighet i vanlige plate- og stangstørrelser forkorter ledetiden ytterligere for industri- og forbrukerapplikasjoner.
Når ultimat styrke og utmattelseslevetid betyr mer enn kostnadene, er 7075-T6 det vanlige valget. Luftfartsutstyr og bilkomponenter med høy-belastning spesifiserer det ofte. Legeringsmaskinene har godt med skarpe verktøy, men dens begrensede sveisbarhet og høyere pris betyr at vi ofte lar ikke-kritiske overflater for senere operasjoner for å håndtere restspenning.
Korrosjonsmotstand og formbarhet presser mange prosjekter mot 5052. Marin maskinvare, fuktighets-eksponerte elektronikkhus og hybridplate-metalldesign drar nytte av sin mykere natur og utmerkede overflatefinish. Mater og hastigheter reduseres for å unngå oppbygde-kanter, og tynne-veggseksjoner holder seg dimensjonsstabile med riktig arbeidshold.
2024 vises hovedsakelig i romfartshud og strukturarbeid som trenger en balanse mellom styrke og bruddseighet. Sponkontroll og skarpt verktøy forhindrer riving av overflaten; Materialsertifikater følger med alle deler, så sporbarheten forblir intakt.
Vi lagerfører vanlige størrelser av alle fire kvaliteter og kan raskt skaffe spesialtempereringer eller profiler. Hver forsendelse av tilpassede presisjons aluminiumsdeler inkluderer full materialdokumentasjon.
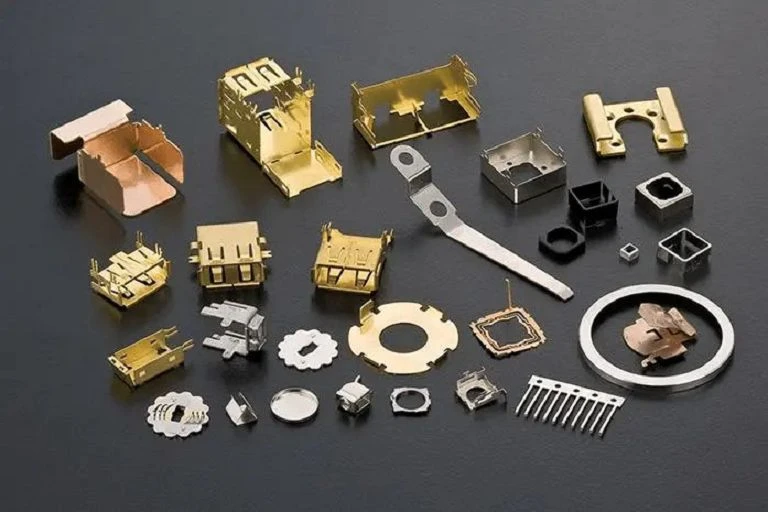
Maskineringsevner
Tre-akse og fem-akse vertikale maskineringssentre dekker deler fra små medisinske komponenter til middels romfartsstrukturer. Arbeidskonvolutter støtter både enkeltprototyper og produksjonspartier fra dusinvis til flere tusen stykker. Gjennom-spindelkjølevæske, høy-verktøy og adaptive baner beskytter overflateintegriteten på dype lommer og tynne vegger samtidig som syklustidene holdes konkurransedyktige.
Sekundære prosesser kjøres under samme kvalitetssystem: perleblåsing, kjemisk konverteringsbelegg, Type II og Type III anodisering, strømløs nikkel og selektiv plettering. Design-for-fremstillingsvurderinger skjer på hver ny jobb. Potensiell avbøyning av tynne-vegger, skarpe innvendige hjørner eller toleransestabler-markeres før metall kuttes, så CNC-fresetjenester i aluminium beveger seg effektivt fra første artikkel til vedvarende produksjon.
Industriapplikasjoner
Luftfartsprogrammer krever rutinemessig strukturelle beslag, braketter og aktuatorhus med verifiserte toleranser og fullstendig dokumentasjon. Deler leveres med material- og prosessoppføringer som støtter kunde AS9100 eller tilsvarende systemer.
Vektreduksjon driver mange elektriske-bil- og bilprosjekter. Batterikapslinger, motorhus og fjæringskomponenter maskinert av aluminium påvirker rekkevidden og NVH direkte; dimensjonskonsistens på tvers av partier er derfor ikke-omsettelig.
Arbeidet med medisinsk utstyr fokuserer på rene,-grattefrie hus og instrumentkomponenter. Overflatefinish og validerte rengjøringsprosesser oppfyller forventningene til regulerte miljøer.
Komplekse interne funksjoner, tynne vegger og kosmetisk anodisert overflate vises ofte i forbrukerelektronikk og robotikk. Fem-akser pluss kontrollert overflatebehandling gir den visuelle og funksjonelle kvaliteten som markedene krever.
Kvalitetssikring
Innkommende materiale kontrolleres mot sertifikater. Første-artikkelinspeksjonspakker inkluderer fulldimensjonale rapporter og kapasitetsdata. Under-prosesskontroller og endelig CMM eller optisk måling bekrefter kritiske egenskaper før forsendelse. Partisporbarhet fra råvare til ferdig del opprettholdes gjennomgående. Kvalitetssystemet følger ISO 9001-prinsippene og kan imøtekomme kundespesifikke -krav til luftfart eller medisinsk dokumentasjon.
Hvorfor velge oss
Praktiske beregninger betyr mer enn generelle påstander. Typiske produksjonsledetider er 2–4 uker når materialet er i hånden; rush-prototyper kan ofte sendes på 5–7 virkedager. Første-utbytte på lignende aluminiumsarbeid overstiger konsekvent 98 %. Ingeniørstøtte begynner på RFQ-stadiet, slik at produksjonsproblemer er løst før de påvirker kostnadene eller tidsplanen. Enten behovet er en enkelt kompleks romfartskomponent eller en gjentakende serie med tilpassede CNC-deler i aluminium, gjør kombinasjonen av fleraksekapasitet, metrologiinfrastruktur og transparent kommunikasjon prosjekter forutsigbare.
FAQ
Spørsmål: Hvilken toleranse kan CNC-fresing oppnå på aluminiumsdeler?
A: Under normale produksjonsforhold holder vi ±0,005 mm til ±0,01 mm på kritiske funksjoner. Strammere geometriske forklaringer vurderes individuelt mot delgeometri, legering og inspeksjonsmetode. Mål for overflatefinish og flathet er koordinert med dimensjonskravene slik at hele spesifikasjonen forblir realistisk.
Spørsmål: Hvilken aluminiumskvalitet er best for CNC-fresing (6061 vs 7075 vs 5052)?
A: 6061-T6 gir den bredeste balansen mellom bearbeidbarhet, styrke og kostnad for konstruksjonsarbeid. 7075-T6 velges når toppstyrke og utmattingsytelse dominerer kravene. 5052 foretrekkes når korrosjonsmotstand og formbarhet oppveier maksimal styrke. Etter-behandlingsbehov-anodisering, belegg eller sveising – og det endelige servicemiljøet bør også lede beslutningen.
Spørsmål: Hvor mye koster presisjons-CNC-fresing av aluminium?
A: Materialkvalitet og -størrelse, geometrisk kompleksitet, toleranse- og finishkrav, mengde og eventuelle sekundære operasjoner bestemmer den endelige figuren. Sitater spesifiseres etter at modellen og tegningen er gjennomgått, slik at kostnadsdriverne forblir klare.
Spørsmål: Hva er forskjellen mellom CNC-fresing og CNC-dreiing for aluminium?
A: Fresing bruker roterende fler-punktskjærere og passer til prismatiske former, lommer, konturer og komplekse tre-dimensjonale overflater. Dreiing er avhengig av et enkelt-punktverktøy mot et roterende arbeidsstykke og er effektivt for sylindriske eller aksesymmetriske funksjoner. Mange aluminiumskomponenter kombinerer begge tilnærmingene; vi velger sekvensen-eller bearbeider hele delen på multi-freser-som gir den nødvendige nøyaktigheten på kortest tid.
Spørsmål: Kan CNC-fresing produsere tynne-aluminiumsdeler?
A: Ja. Optimaliserte verktøybaner, reduserte skjærekrefter og vakuum eller tilpasset feste holder nedbøyningen under kontroll. Veggtykkelser på 0,5–1,0 mm kan oppnås på egnede legeringer når restspenning og arbeidsholding håndteres nøye.
Spørsmål: Hvilke overflatebehandlinger er tilgjengelige for CNC-freste aluminiumsdeler?
A: Ettersom-bearbeidede overflater vanligvis faller mellom Ra 0,8 µm og 3,2 µm, avhengig av kutter og strategi. Sekundære alternativer inkluderer perleblåsing, kjemisk film, anodisering av type II og type III (klar, svart eller farget), strømløs nikkel og selektiv plettering. Valg av overflate tilpasses til dimensjonstoleranser og funksjonelle behov, så ingen av dem blir kompromittert.
Populære tags: presisjon aluminium cnc fresetjenester, Kina presisjon aluminium cnc fresetjenester produsenter, leverandører, fabrikk